

Apa Maksud Galvani ASTM untuk Projek Jeriji Keluli
Apabila jurutera dan pasukan perolehan menentukan spesifikasi grating keluli dikimpal untuk platform industri, “galvani ASTM” biasanya merujuk kepada galvanisasi celup panas yang dilakukan mengikut piawaian ASTM A123/A123M. Secara praktikal, piawaian ini mentakrifkan bagaimana salutan zink digunakan pada produk keluli fabrikasi selepas kimpalan dan fabrikasi.
Untuk sistem jeriji keluli yang digunakan di laluan pejalan kaki, mezanin, dan kemudahan luar pesisir atau kimia, proses galvanisasi bukan sekadar langkah perlindungan kakisan—ia secara langsung memberi kesan kepada jangka hayat perkhidmatan, selang penyelenggaraan, dan kebolehpercayaan struktur jangka panjang.
Dari perspektif pelaksanaan projek, pembeli harus mengesahkan dengan jelas:
- Sama ada galvanisasi adalah galvanisasi celup panas selepas fabrikasi
- Pematuhan dengan piawaian salutan ASTM (biasanya A123)
- Klasifikasi persekitaran (dalaman, pantai, pendedahan kimia)
Dalam aplikasi dunia sebenar, jeriji keluli dikimpal yang digalvani dengan betul boleh memanjangkan prestasi kitaran hayat dengan ketara dalam persekitaran agresif seperti loji air sisa, platform petrokimia, dan struktur marin.

Pemilihan Bar Galas dan Bar Silang dalam Jeriji Keluli Dikimpal
Prestasi struktur jeriji keluli dikimpal terutamanya ditentukan oleh geometri bar galas dan jarak bar silang. Kedua-dua parameter ini mentakrifkan kapasiti beban, had pesongan, dan ketegaran platform.
Pemilihan Bar Galas
Bar galas membawa beban utama. Pemilihan biasanya berdasarkan:
- Panjang rentang antara sokongan
- Beban reka bentuk (seragam atau tertumpu)
- Kriteria pesongan (biasanya L/200 atau L/300 bergantung pada spesifikasi)
Profil biasa termasuk:
- Bar keluli rata (paling banyak digunakan)
- Bar bergerigi untuk keperluan rintangan gelincir
Ketebalan bar galas yang lebih berat meningkatkan kapasiti beban tetapi meningkatkan berat dan kos. Jurutera mesti mengimbangi keselamatan struktur dengan kecekapan pemasangan.
Konfigurasi Bar Silang
Bar silang menstabilkan struktur dan mengekalkan jarak bar galas. Ia juga menahan ubah bentuk sisi di bawah beban dinamik.
Konfigurasi biasa termasuk:
- Bar persegi berpintal (paling biasa dalam jeriji keluli dikimpal)
- Bar bulat (digunakan dalam aplikasi yang lebih ringan)
Jarak yang lebih ketat meningkatkan ketegaran tetapi juga meningkatkan penggunaan bahan. Untuk platform industri, jarak bar silang mesti selaras dengan keperluan keselamatan dan keadaan lalu lintas yang dijangkakan.
Pemeriksaan Ketebalan Salutan dan Kawalan Kualiti Galvanisasi
Salah satu aspek yang paling sering diabaikan dalam perolehan jeriji keluli dikimpal adalah pengesahan ketebalan salutan zink.
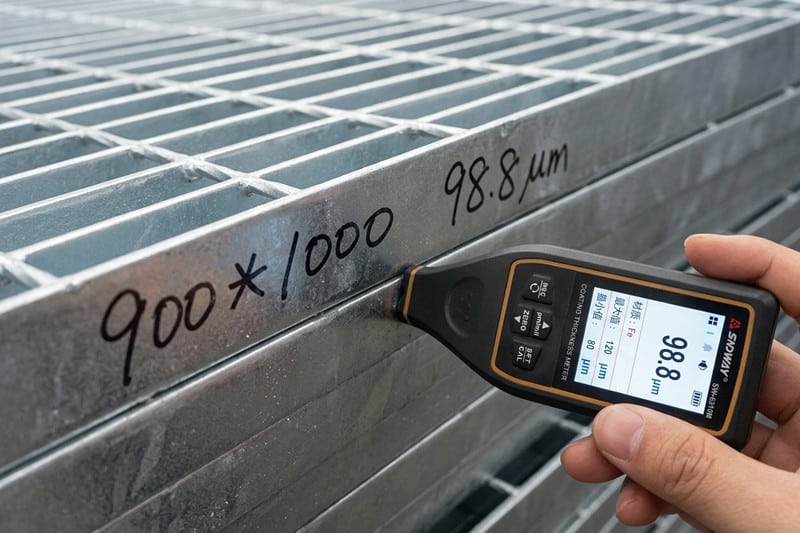
Menurut garis panduan ASTM A123, ketebalan salutan biasanya diukur dalam mikron (µm) dan berbeza berdasarkan ketebalan keluli. Untuk jeriji struktur, liputan salutan yang konsisten adalah kritikal di kawasan berikut:
- Tepi bar galas
- Sambungan kimpalan (titik kakisan berisiko tinggi)
- Persimpangan bar silang
Amalan kawalan kualiti biasanya termasuk:
- Ujian tolok ketebalan magnetik
- Persampelan rawak setiap kelompok
- Pemeriksaan visual untuk titisan zink, tompok kosong, atau salutan tidak sekata
Untuk pembeli B2B, adalah penting untuk menentukan keperluan ketebalan salutan minimum dalam RFQ untuk mengelakkan kebolehubahan antara pembekal.
Keperluan Keselamatan Platform untuk Aplikasi Perindustrian
Apabila digunakan di platform tinggi, grating keluli dikimpal mesti memenuhi kedua-dua piawaian keselamatan struktur dan pekerjaan.
Pertimbangan keselamatan utama termasuk:
Rintangan Gelincir
Untuk persekitaran basah atau berminyak, bar galas bergerigi sering diutamakan untuk mengurangkan bahaya gelincir.
Klasifikasi Beban
Platform harus direka berdasarkan:
- Lalu lintas penyelenggaraan (beban ringan)
- Zon pemasangan peralatan (beban berat)
- Keadaan beban dinamik (getaran, pergerakan)
Kawalan Pesongan
Pesongan berlebihan boleh menyebabkan persepsi ketidakstabilan walaupun kegagalan struktur tidak wujud. Reka bentuk kejuruteraan mesti memastikan had pesongan yang boleh diterima di bawah keadaan beban penuh.
Sistem Tepi dan Pengikat
Klip, titik kimpalan, atau sistem bolt yang betul adalah penting untuk mengelakkan pergerakan di bawah getaran atau pengembangan haba.
Senarai Semak RFQ untuk Pembeli Jeriji Keluli Dikimpal
Untuk memastikan sebut harga yang tepat dan mengelakkan ketidakpadanan pengeluaran, pembeli harus memasukkan butiran berikut dalam RFQ:
- Jenis jeriji (spesifikasi jeriji keluli dikimpal)
- Saiz dan jarak bar galas
- Jenis dan jarak bar silang
- Gred keluli (keluli lembut atau gred struktur tertentu)
- Keperluan galvanisasi (ASTM A123 atau setara)
- Keperluan ketebalan salutan (jika dinyatakan)
- Keperluan beban (seragam atau beban titik)
- Rentang antara sokongan
- Kemasan permukaan (licin atau bergerigi)
- Kuantiti dan jadual penghantaran
Menyediakan data teknikal lengkap pada peringkat RFQ mengurangkan semakan kejuruteraan dan memastikan penjajaran pengeluaran yang lebih cepat.


