


Ce que signifie la galvanisation selon la norme ASTM pour les projets de caillebotis en acier
Lorsque les ingénieurs et les équipes chargées des achats définissent les spécifications caillebotis en acier soudé pour les plateformes industrielles, L'expression “ galvanisé selon la norme ASTM ” désigne généralement la galvanisation à chaud réalisée conformément aux normes ASTM A123/A123M. Concrètement, cette norme définit la manière dont le revêtement de zinc est appliqué sur les produits en acier façonnés après le soudage et la fabrication.
Pour systèmes de caillebotis en acier utilisés pour les passerelles, les mezzanines et les installations offshore ou chimiques, le processus de galvanisation ne constitue pas seulement une étape de protection contre la corrosion : il a une incidence directe sur la durée de vie, les intervalles d'entretien et la fiabilité structurelle à long terme.
Du point de vue de la mise en œuvre du projet, les acheteurs doivent clairement confirmer :
- Que la galvanisation soit galvanisation à chaud après fabrication
- Conformité aux normes ASTM relatives aux revêtements (généralement la norme A123)
- Classification des environnements (intérieur, littoral, exposition à des produits chimiques)
Dans les applications concrètes, les caillebotis en acier soudé correctement galvanisés peuvent prolonger considérablement la durée de vie des installations dans des environnements agressifs tels que les stations d'épuration, les plateformes pétrochimiques et les ouvrages maritimes.

Choix des barres porteuses et des barres transversales dans les caillebotis en acier soudés
Les performances structurelles d'un caillebotis en acier soudé sont principalement déterminées par la géométrie des barres porteuses et l'espacement des barres transversales. Ces deux paramètres définissent la capacité de charge, les limites de flèche et la rigidité de la plate-forme.
Sélection des barres de roulement
La barre d'appui supporte la charge principale. Son choix repose généralement sur :
- Portée entre appuis
- Charge de calcul (uniforme ou concentrée)
- Critères de déviation (généralement L/200 ou L/300 selon le cahier des charges)
Parmi les profils courants, on trouve :
- Barres d'acier plates (les plus couramment utilisées)
- Barres dentelées répondant aux exigences en matière de résistance au glissement
Une plus grande épaisseur de la barre d'appui améliore la capacité de charge, mais augmente le poids et le coût. Les ingénieurs doivent trouver un juste équilibre entre la sécurité structurelle et l'efficacité de la mise en œuvre.
Configuration de la barre transversale
Les traverses stabilisent la structure et maintiennent l'espacement entre les poutres porteuses. Elles résistent également aux déformations latérales sous l'effet de charges dynamiques.
Parmi les configurations courantes, on peut citer :
- Barre carrée torsadée (la plus courante dans les caillebotis en acier soudés)
- Barre ronde (utilisée dans des applications moins exigeantes)
Un espacement plus serré augmente la rigidité, mais entraîne également une augmentation de la consommation de matériaux. Pour les plates-formes industrielles, l'espacement des traverses doit être adapté aux exigences de sécurité et aux conditions de circulation prévues.
Contrôles de l'épaisseur des revêtements et contrôle qualité de la galvanisation
L'un des aspects les plus souvent négligés lors de l'achat de caillebotis en acier soudés est la vérification de l'épaisseur du revêtement de zinc.
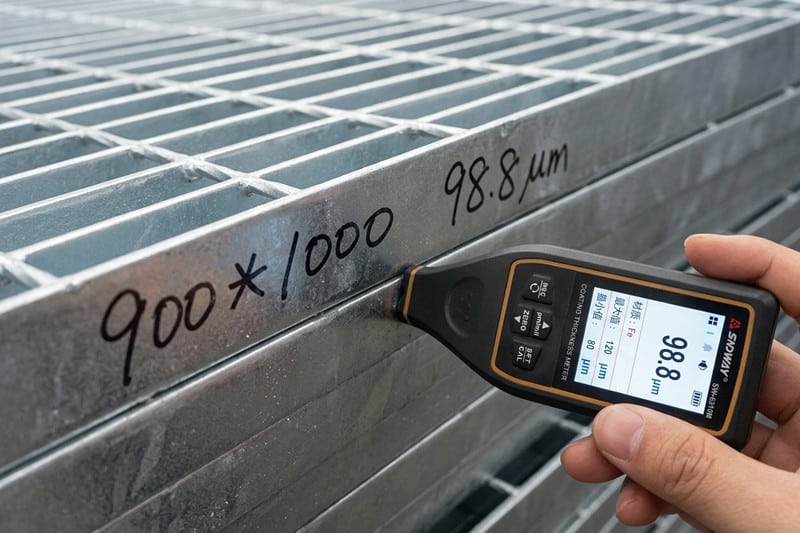
Selon Directives ASTM A123, l'épaisseur du revêtement est généralement mesurée en microns (µm) et varie en fonction de l'épaisseur de l'acier. Pour les caillebotis structurels, il est essentiel que le revêtement soit appliqué de manière homogène dans les zones suivantes :
- Bords de la barre d'appui
- Joints de soudure (points à haut risque de corrosion)
- Intersections de traverses
Les pratiques de contrôle qualité comprennent généralement :
- Essais sur les jauges d'épaisseur magnétiques
- Échantillonnage aléatoire par lot
- Inspection visuelle visant à détecter d'éventuelles coulures de zinc, des zones dénudées ou un revêtement irrégulier
Pour les acheteurs B2B, il est important de préciser les exigences minimales en matière d'épaisseur de revêtement dans les appels d'offres afin d'éviter toute variation entre les fournisseurs.
Exigences de sécurité relatives aux plates-formes destinées aux applications industrielles
Lorsqu'il est utilisé sur des plates-formes surélevées, caillebotis en acier soudé doit respecter à la fois les normes de sécurité structurelle et les normes de sécurité au travail.
Les principaux aspects à prendre en compte en matière de sécurité sont les suivants :
Résistance au glissement
Pour les environnements humides ou huileux, barres de support dentelées sont souvent privilégiées pour réduire les risques de glissade.
Classification des charges
La conception des plateformes doit s'appuyer sur :
- Trafic de maintenance (faible charge)
- Zones d'installation des équipements (charge lourde)
- Conditions de charge dynamiques (vibrations, mouvements)
Contrôle de la déviation
Une déformation excessive peut donner l'impression d'une instabilité, même en l'absence de défaillance structurelle. La conception technique doit garantir que les limites de déformation restent acceptables en conditions de charge maximale.
Systèmes de bordure et de fixation
Des fixations, des points de soudure ou des systèmes de boulonnage adaptés sont indispensables pour empêcher tout déplacement sous l'effet des vibrations ou de la dilatation thermique.
Liste de contrôle pour les appels d'offres destinés aux acheteurs de caillebotis en acier soudés
Afin de garantir l'exactitude des devis et d'éviter tout décalage au niveau de la production, les acheteurs doivent inclure les informations suivantes dans leurs appels d'offres :
- Type de caillebotis (caractéristiques techniques des caillebotis en acier soudé)
- Taille et espacement des barres porteuses
- Type et espacement des traverses
- Nuance d'acier (acier doux ou nuance spécifique pour la construction)
- Exigences en matière de galvanisation (norme ASTM A123 ou équivalent)
- Exigence relative à l'épaisseur du revêtement (le cas échéant)
- Charge appliquée (charge uniforme ou ponctuelle)
- Portée entre appuis
- Finition de surface (lisse ou dentelée)
- Quantité et calendrier de livraison
La mise à disposition de données techniques complètes dès la phase d'appel d'offres permet de réduire les modifications techniques et garantit une mise en production plus rapide.


